| مقدار تولیدی: | 1 تن |
| قیمت: | 800-1000 USD/Ton |
| بسته بندی استاندارد: | در بسته ها یا در جعبه های چوبی. |
| دوره تحویل: | 20-30 روز بر روی محصولات |
| روش پرداخت: | L/C، D/A، D/P، T/T |
| ظرفیت تامین: | 60000 تن/تن در سال |
![]()
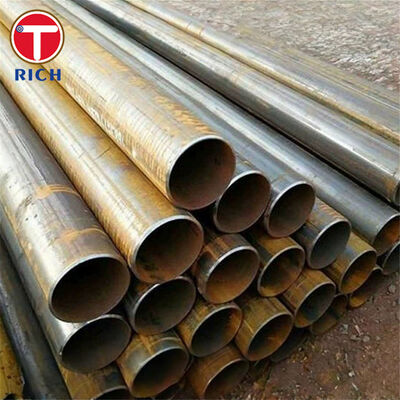
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingاین مشخصات برای کاربردهای خودرو، مکانیکی و مهندسی عمومی توسعه یافته است که در آن قطر بیرونی، ضخامت دیواره، کیفیت جوش، خواص مکانیکی،و عملکرد شکل دادن مورد نیاز است.
BS 6323-5:1982 شامل درجه های ERW1، ERW2، ERW3، ERW4 و ERW5 با سطوح مقاومت به طور تدریجی بالاتر است. لوله ها می توانند به صورت جوش داده شده، بریده شده،یا شرایط تحویل عادی شده بر اساس فرآیند ساخت مورد نیاز و خواص مکانیکی نهایی.
BS 6323-5:1982 یک استاندارد بریتانیا است که از کار خارج شده است. این استاندارد در 24 ژوئن 2003 از کار خارج شد و عمدتا توسط BS EN 10305-3، BS EN 10305-5 و BS EN 10296-1 جایگزین شد.برای قطعات اتومبیل جایگزین یا قدیمی، BS 6323-5 مواد هنوز هم می تواند مشخص شود که نقشه اصلی، مشخصات مشتری، یا لیست مواد تایید شده آن را نیاز دارد.
| ماده | مشخصات |
|---|---|
| محصول | لوله فولادی برقی مقاوم به واسطه ی جوش / به واسطه ی جوش وارداتی |
| مواد | فولاد کربن |
| استاندارد | BS 6323-5:1982 |
| نمرات | ERW1, ERW2, ERW3, ERW4, ERW5 |
| فرآیند تولید | جوش بر اثر مقاومت الکتریکی یا جوش بر اثر اندوکشن از نوار فولاد |
| قطر بیرونی معمولی | ۶ تا ۳۵۰ میلی متر |
| ضخامت دیوار معمولی | ۱ تا ۳۰ میلی متر |
| طول | 1 تا 12 متری، قابل تنظیم |
| بخش متقاطع | عمدتاً گرد؛ بخش های ویژه تحت توافق تولید |
| انعطاف پذیری ضخامت دیوار | T ≤ 3 mm: ±10%؛ T > 3 mm: ±8%, به استثنای منطقه جوش در صورت لزوم |
| تحمل OD | بستگی به قطر و شرایط تحویل دارد؛ به عنوان مثال تا 20 میلی متر OD: ±0.12 میلی متر در شرایط KM |
| راست بودن | برای OD >16 mm: حداکثر 2 mm در هر متر؛ انحراف کل به طور معمول بیش از 0.2% از طول لوله نیست |
| وضعیت سطح | فرش آسیاب، به سبک روغن شده، ترشح شده یا روغن شده، یا دیگر فرش محافظتی توافق شده |
| درمان گرما | به صورت جوش داده شده، گرم شده یا طبق شرایط تحویل مشخص شده استاندارد شده |
| وضعیت نهایی | قطعات قطع شده ساده؛ قطعات بریده شده در دسترس است |
| بازرسی | بازرسی ابعاد، آزمایش کشش و آزمایش های تکنولوژیکی قابل استفاده |
| مدارک بازرسی | EN 10204 3.1 در صورت مشخص شدن در مرحله سفارش |
| قطر بیرونی | تحمل OD |
|---|---|
| ≤20 میلی متر | ±0.12 میلی متر |
| >20-30 میلی متر | ±0.15 میلی متر |
| >30-50 میلی متر | ±0.20 میلی متر |
| >50-70 میلی متر | ±0.25 میلی متر |
| >70-90 میلی متر | ±0.30 میلی متر |
| >90-110 میلی متر | ±0.35 میلی متر |
| >110-130 میلی متر | ±0.45 میلی متر |
| > 130-150 میلی متر | ±0.55 میلی متر |
| >150-170 میلی متر | ±0.65 میلی متر |
| >170 میلی متر | ±0.75٪ از OD |
پنج درجه ERW طیف وسیعی از خواص مکانیکی را فراهم می کنند. در حالت استاندارد، حداقل مقاومت کششی از حدود 155 MPa برای ERW1 تا 340 MPa برای ERW5 است.امکان انتخاب مواد با توجه به بار شکل گیری، قدرت ساختاری و طراحی قطعات.
لوله های جوش داده شده، قدرت بیشتری را که توسط فرآیند تشکیل لوله تولید می شود، در حالی که گرم کردن یا عادی سازی باعث کاهش استرس تشکیل باقی مانده و بهبود انعطاف پذیری می شود.این تمایز مهم است که در آن لوله را پس از آن در معرض خم، شکل گیری پایان، swaging، مسطح کردن، جوشکاری، یا بریزینگ.
لبه های نوارها به طور مداوم با مقاومت یا گرمایش تحرک بدون فلز پرکننده معمولی متصل می شوند. کنترل صحیح آماده سازی نوار، انرژی جوش، فشار،و حذف جوش-گنجی فراهم می کند یک مفصل طولی مداوم مناسب برای ساخت مکانیکی.
برای قطعات مکانیکی خودرو و ساخت، مقاومت کششی نامی به تنهایی کافی نیست.یک لوله ممکن است الزامات شیمی را برآورده کند در حالی که هنوز در طول خم کردن شکست می خورد اگر کیفیت جوش یا ورودی گرما سازگار نباشد.
بنابراین می توان تولید را از طریق آماده سازی لبه نوار، نظارت بر جریان جوش، کنترل جوش، بازرسی ابعاد و آزمایشات مسطح یا شکل گیری نماینده کنترل کرد.برای قطعات دارای تغییر شکل شدید، شعاع خم شدن مورد نظر و عملیات شکل گیری بعدی باید قبل از تولید ارائه شود تا بتواند درجه مناسب و شرایط تحویل را انتخاب کند.
درمان گرمایی می تواند قطر لوله، تخمدان، راست بودن و خواص مکانیکی را تغییر دهد.این به ویژه برای خریداران ماشین آلات لوله یا وارد کردن آن را به مجموعه های به شدت تحمل مهم است.
بنابراین ابعاد باید همراه با شرایط تحویل مورد نیاز مشخص شود. لوله های KM به عنوان جوش می توانند تحملات OD تنگتر را به دست آورند،در حالی که لوله های گرمایش شده GKM/GZF یا NKM/NZF با استفاده از کلاس تحمل قابل استفاده برای حالت گرمایش نهایی ارزیابی می شوند.بررسی نهایی OD، ضخامت دیوار، راست بودن و طول پس از پردازش حرارتی مشخص شده انجام می شود نه اینکه تنها بر ابعاد قبل از درمان تکیه شود.
BS 6323-5:1982 لغو شده است، اما بسیاری از نقشه های خودرو و ماشین آلات ثابت همچنان به درجه های ERW1-ERW5 اشاره می کنند.
برای سفارشات قدیمی، مشخصات مواد باید در صورت نیاز قراردادی به BS 6323-5 ردیابی شود. برای طرح های جدید، BS EN 10305-3، BS EN 10305-5،یا BS EN 10296-1 باید بسته به شکل لوله ارزیابی شود، دقت ابعاد، شرایط تحویل و کاربرد مورد نظر. جایگزینی درجه نباید فقط بر اساس مقاومت کششی باشد.درمان گرما، و الزامات آزمایش نیز باید تجدید نظر شود.
| سیستم استاندارد | استاندارد مربوطه | دامنه |
|---|---|---|
| BS | BS 6323-5 | لوله های فولادی و لوله های فولادی جوشیده شده برای ماشین آلات، ماشین آلات و مهندسی عمومی |
| EN | EN 10305-3 | لوله های فولادی دقیق و سرد |
| EN | EN 10305-5 | لوله های فولادی دقیق مربع و مستطیل، جوشیده و سرد |
| EN | EN 10296-1 | لوله های حلقه ای از فولاد جوشیده شده برای اهداف مکانیکی و مهندسی عمومی |
| ASTM | ASTM A513 | لوله های مکانیکی فلز آلیاژ و کربن با مقاومت الکتریکی |
| JIS | JIS G3445 | لوله های فولادی کربن برای ساخت و ساز ماشین آلات |
| GB | GB/T 6728 | قطعات ساختاری پوکی فولادی سرد شکل گرفته؛ در صورت لزوم برای قطعات ساختاری جوشیده استفاده می شود |
| GOST | GOST 10704 / GOST 10705 | لوله های فولادی الکتروسوخته طولی؛ ابعاد و الزامات فنی |
یک کاربرد خاص عضو تقاطعی لوله ای است که در قاب صندلی خودرو استفاده می شود.
قطعه نیاز به یک قطر بیرونی کنترل شده برای موقعیت گیری تخته و قطعات جفت، طول کافی برای خم کردن و شکل دادن انتها، یکپارچگی جوش قابل تکرار در هنگام تغییر شکل،و مقاومت کششی و کشش کافی برای تحمل بارهای خدماتی.
درجه های مقاومت پایین و متوسط BS 6323-5 مانند ERW1، ERW2 یا ERW3 می توانند بسته به طراحی ساختار صندلی، قطر لوله، ضخامت دیوار، شعاع خم شدن انتخاب شوند.و مقاومت پس از شکل گیری مورد نیازدر صورتی که شکل گیری شدید مورد نیاز باشد، شرایط تحویل گرم یا عادی شده می تواند در نظر گرفته شود.
| درجه | C Max. % | % | مگس % | P Max. % | S Max. % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | ️ | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | ️ | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| درجه | حداقل قدرت تولید Re، MPa | حداقل مقاومت کششی Rm، MPa | حداقل طول کششی A، درصد |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
برای مقایسه، وضعیت KM به عنوان جوش داده شده به دلیل فرآیند شکل گیری و جوش، سطوح خاصیت مکانیکی مختلفی را ارائه می دهد.
| درجه | KM حداقل قدرت کششی، MPa | KM حداقل قدرت کششی، MPa | حداقل طول کش D/t ≤20،٪ | حداقل طول کششی D/t >20٪ |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: تولید کننده، همچنین می تواند تجارت کند.
A: به طور کلی صحبت می کند، اگر کالاها در انبار باشند 10-15 روز است، یا اگر کالاها در انبار نباشند 30-40 روز است، این بر اساس کمیت است.
A: بله، ما می توانیم نمونه را به صورت رایگان ارائه دهیم اما باید هزینه حمل و نقل را پرداخت کنیم.
A: پرداخت <=2000USD، 100٪ پیش پرداخت. پرداخت>=2000USD، 30٪ T / T پیش پرداخت، تعادل قبل از حمل.
اگر سوالی دارید، لطفاً با من تماس بگیرید.